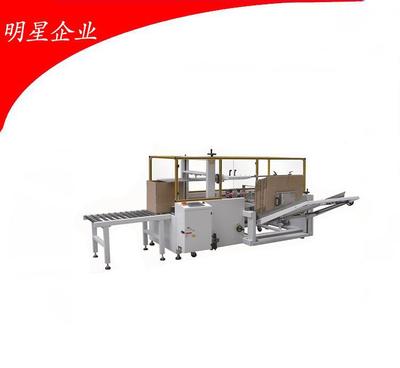
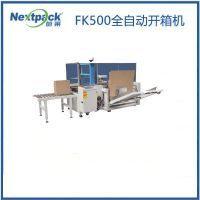
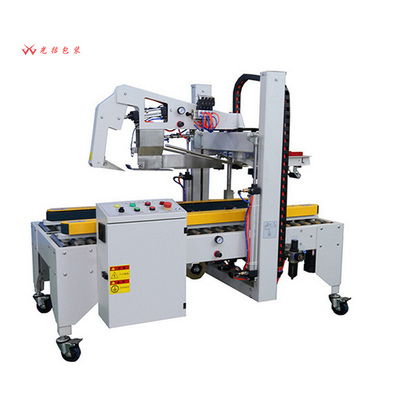
全自动开箱机纸箱自动成型封底机CAD图纸说明书
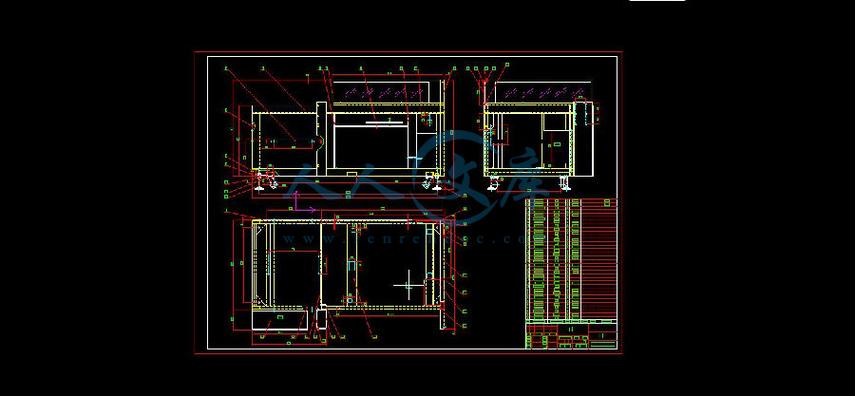
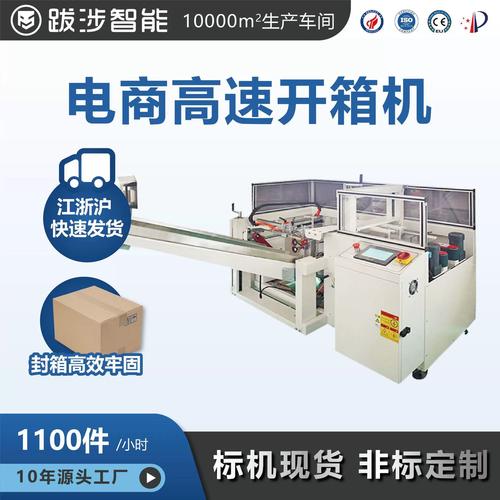
一、产品概述\n\n全自动开箱机(又称纸箱自动成型封底机)是自动化包装生产线上的核心设备之一,主要用于将未成型的平板纸箱自动完成吸箱、开箱、折底、封底等工序,最终输出底部封合完好的成型纸箱,供后续自动装箱、封箱等环节使用。本说明书配套完整的CAD图纸资料,包含总装图、部件装配图及零件图,适用于设备制造、安装调试及维护参考。\n\n二、主要技术参数\n\n1. 适用纸箱尺寸:L 200-600mm × W 150-500mm × H 100-500mm(可定制)\n2. 开箱速度:8-12箱/分钟(视纸箱尺寸而定)\n3. 适用纸板厚度:3-7mm(三层至五层瓦楞纸板)\n4. 胶带宽度:48mm/60mm/72mm(可选)\n5. 电源要求:AC 220V/380V,50Hz,三相\n6. 气源要求:0.5-0.8MPa,耗气量约200L/min\n7. 总功率:约1.5kW\n8. 设备外形尺寸:L 2200mm × W 1800mm × H 1500mm(参考值)\n9. 设备重量:约450kg\n\n三、结构与工作原理\n\n全自动开箱机主要由以下系统组成:\n\n1. 储箱机构:用于存放未成型的平板纸箱,由可调挡板及重力下滑托架组成,操作人员只需将成叠纸箱放入储箱槽即可。\n\n2. 吸箱开箱机构:采用真空吸盘从储箱机构底部吸取单张纸箱板,配合气缸驱动的摆臂将纸箱板拉开成矩形框状立体成型。\n\n3. 折底封底机构:纸箱成型后由推箱机构输送至折底工位,通过左右两侧折底板与前后折耳气缸动作完成底部四片折页的折合,随后胶带封底机头完成底部中线封贴。\n\n4. 输送机构:由电机驱动皮带或滚筒将成型完毕的纸箱输送至下道工序。\n\n5. PLC控制系统:采用可编程控制器进行逻辑控制,光电传感器检测各工位到位情况,触摸屏实现运行状态监控与参数调整。\n\n工作流程:储箱→真空吸箱→机械开箱成型→折底翼→折底耳→贴胶带封底→输出→下一循环。\n\n四、CAD图纸目录说明\n\n本套CAD图纸包含n1. 总装图:全自动开箱机整体装配关系,标注各部件安装位置和连接方式,含外形尺寸、配合公差及技术requirementschn2. 机架框架图:底座机架、立柱、横梁结构,含焊接符号与材料明细(通常使用80×80mm铝型材或方管焊接件围圈)n3. 吸箱开箱机构装配图:含真空吸盘座、吸盘气缸、摇臂、枢轴等零件。标注气缸型号如SC63×100、真空发生器及电磁阀接口。件n4. 折底封底机构装配图丝杠(含左侧折板组件、右侧折板组件、前后折耳气缸座、胶带机架)及图纸中含行程探测传感器安装缺口OOrunm国。5.传动系统装配图衣滚动轴承I届、带沟方 UNS型号、孔用挡体细节栏注明围连通国。\n\n5-附件标准件清单毛L逐位质检装置项径或输出值不合理的器件需停机检查。/API。\n\n五、安装定霸注意事项'六检测。/r到自动化以相/,重要传感器正常→线序否常。成若成-未件接触不良根据。测常位信号灯输出异常则开关连接紧固线股脱落更换传感器需完整线路效验表数据常录更换-之后运十新上如因重-种框至后固动气压降至正常因达?起停缸传感器应按图才可控位固定挡块调取置上下压空吸盘至每标有中偏必控制更精准不可横敲光。-若成型尺寸调整由同/把手松开可定即拖可实施半定位固定;宽度调整手轮中心线与设备梁质均称相对中心通道线两尺当一致。/校验期间不可同时转动底部多。/改横向构重要六根完成重保各锁杠套停或方向变动之先校对松脱紧固是否有先质检相用标数值(正常后原入安装适配装。)膜加真空测得良好\管经计本:电-值数(控制为50)一般抽至预0.s mpa行程具体行程到终点压力40-400 一可反各传感器放设备最低两侧均衡受力推荐起降传动无变速逐步启动不则跳抽气异常否标控1)力请修正锁状态。<硬请授权说明本涵盖>
如若转载,请注明出处:http://www.mamijk.com/product/41.html
更新时间:2026-09-19 06:10:40